Hőkezelés csőhajlítás után
A csőhajlítás során az anyag jelentős mechanikai és bizonyos technológiáknál termikus igénybevételen mehet keresztül. A kész csőelem kívülről megfelelőnek tűnhet, miközben az anyagban maradó feszültségek, alakváltozási keményedés vagy mikroszerkezeti változások maradnak vissza. Bizonyos alkalmazásoknál ezek elfogadhatók, más esetekben viszont a gyártási folyamat részévé válhat valamilyen utólagos hőkezelés.
A hőkezelés szükségességére azonban nincs egyszerű általános szabály. Nem igaz, hogy minden hidegen hajlított csövet feszültségcsökkenteni kell, és az sem, hogy minden melegen alakított darab automatikusan normalizálást igényel.
A döntést az anyagminőség, a hajlítási technológia, az alakváltozás mértéke, a falvastagság, a tervezési előírás és az alkatrész későbbi üzemi igénybevétele együtt határozza meg.
Miért keletkeznek maradó feszültségek hajlításkor?
A cső hajlításakor a külső ív megnyúlik, a belső ív pedig összenyomódik. A keresztmetszeten belül tehát nem azonos mértékű alakváltozás történik.
Amikor a hajlítóerő megszűnik, az anyag rugalmas része megpróbál visszatérni eredeti állapotába, a képlékenyen deformált részek azonban már nem tudják teljesen követni. Az eltérő viselkedés miatt a csőben kiegyensúlyozott, de maradó belső feszültségállapot alakulhat ki.
Ez önmagában nem feltétlenül jelent hibát. A legtöbb hidegen alakított fémtermék valamilyen mértékű maradó feszültséget tartalmaz. Az válik kérdéssé, hogy a konkrét alkalmazásban ez befolyásolja-e a méretstabilitást, a további megmunkálást, a hegesztést, a fárasztó igénybevétellel szembeni viselkedést vagy más fontos tulajdonságot.
A hidegalakítás az anyag szilárdsági állapotát is megváltoztathatja
Sok fém hideg képlékeny alakváltozás hatására keményedik. Ezt alakváltozási keményedésnek nevezzük. A jelenség során növekedhet a folyáshatár és a keménység, miközben a további alakíthatóság csökkenhet.
Egy szűk sugárra hajlított cső külső íve jelentősen nagyobb képlékeny alakváltozást szenvedhet, mint egy nagy sugarú ív. Ezért ugyanazon anyagminőségen belül a hajlítás geometriája is fontos tényező.
Ha a cső később további hidegalakításon, megmunkáláson vagy bizonyos hegesztési műveleten megy keresztül, a korábban kialakult anyagállapotot is figyelembe kell venni.
Mit jelent a feszültségcsökkentő hőkezelés?
A feszültségcsökkentés célja elsősorban a gyártási folyamat során kialakult maradó feszültségek mérséklése úgy, hogy az alapanyag tulajdonságai a szükségesnél nagyobb mértékben ne változzanak meg.
A munkadarabot ellenőrzött módon meghatározott hőmérsékleti tartományba melegítik, megfelelő ideig hőn tartják, majd szabályozottan lehűtik. A pontos hőmérséklet és idő az anyagtól és a vonatkozó technológiai előírástól függ.
Ez fontos különbség. Nem létezik egyetlen univerzális feszültségcsökkentési hőmérséklet, amely minden acélra vagy csőre megfelelő lenne.
A túl alacsony hőmérséklet nem biztos, hogy elegendő hatást eredményez, a túl magas pedig nem kívánt mikroszerkezeti vagy mechanikai változásokat okozhat.
Mikor merülhet fel a feszültségcsökkentés igénye?
A hőkezelés szükségességét gyakran a teljes gyártási folyamat határozza meg. Nagy falvastagság, jelentős alakváltozás vagy szigorú méretstabilitási követelmény esetén például nagyobb figyelmet kaphat a maradó feszültség.
A későbbi hegesztés is fontos szempont lehet. Egy hajlított és hegesztett szerkezetben a hidegalakításból és a hegesztési hőciklusból származó feszültségek összetett állapotot hozhatnak létre.
Nyomástartó vagy magas hőmérsékleten üzemelő rendszereknél a vonatkozó gyártási kód vagy anyagspecifikáció konkrét követelményeket is meghatározhat.
Ilyen esetekben nem gyártói megérzés alapján döntenek, hanem a terv, az anyag és az alkalmazandó előírás szerint.
A normalizálás más célt szolgál
A normalizálást nem szabad egyszerűen erősebb feszültségcsökkentésként értelmezni. Ez olyan hőkezelési folyamat, amelynek célja az acél mikroszerkezetének és ebből következő mechanikai tulajdonságainak módosítása vagy kedvezőbb, egyenletesebb állapotának kialakítása.
A munkadarabot az adott acélra jellemző átalakulási tartomány fölé melegítik, majd meghatározott módon hűtik. A folyamat lényegesen nagyobb szerkezeti változást okoz, mint egy klasszikus feszültségcsökkentő kezelés.
Emiatt normalizálást csak akkor indokolt alkalmazni, ha az anyagminőség, az előző alakítás vagy hőhatás és a végleges előírás ezt szükségessé teszi.
Meleg hajlítás után miért különösen fontos a hőmérsékleti előélet?
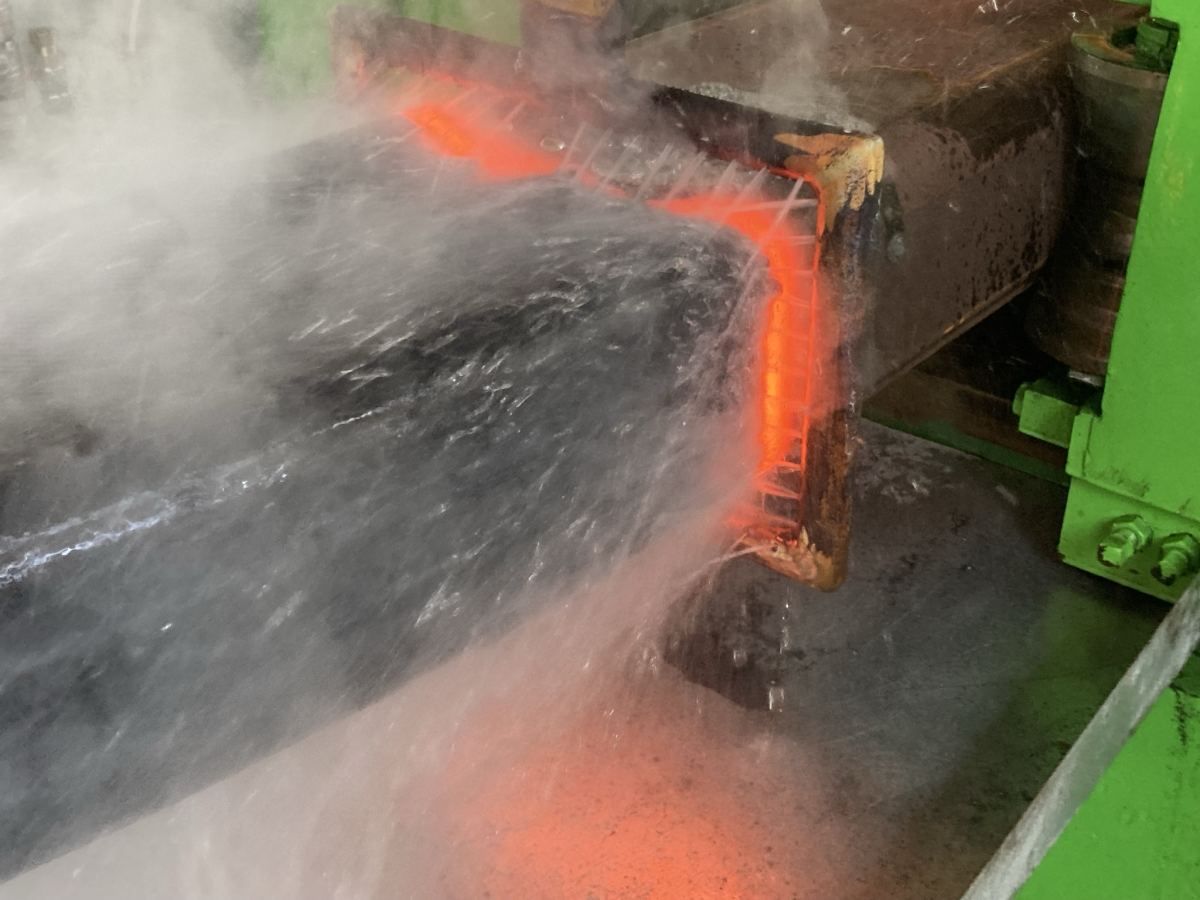
Meleg vagy indukciós hajlításnál az anyag egy meghatározott zónája jelentős hőhatást kap. A hőmérséklet, a melegítés sebessége, az alakítás ideje és a lehűlés módja hatással lehet a mikroszerkezetre.
A folyamat ezért nem hasonlítható egyszerűen a hideghajlításhoz. Egyes anyagoknál maga a szabályozott hajlítási ciklus is alkalmas lehet a szükséges tulajdonságok megtartására, más esetben utólagos hőkezelés válhat szükségessé.
Különösen ötvözött, hőálló vagy nagy szilárdságú acéloknál fontos, hogy a hőkezelési döntés az adott anyag előírásaira épüljön. Ugyanaz a hőciklus két eltérő acélminőségnél teljesen más eredményt adhat.
Rozsdamentes acéloknál különösen körültekintően kell eljárni
A rozsdamentes acélok nem kezelhetők automatikusan ugyanazzal a logikával, mint a hagyományos szénacélok. Bizonyos rozsdamentes anyagok nem megfelelő hőmérsékleti tartományban történő hosszabb hőntartása kedvezőtlen kiválásokhoz és korróziós tulajdonságok romlásához vezethet.
Más rozsdamentes acéltípusoknál eltérő hőkezelési eljárások lehetnek szükségesek a kívánt anyagállapot helyreállításához.
Ezért különösen veszélyes lenne kizárólag a cső átmérője vagy a hajlítási sugár alapján eldönteni, hogy milyen hőkezelést kapjon a kész darab. Az anyag pontos metallurgiai típusa és szállítási állapota ismerete nélkül nem választható megbízható technológia.
A túlzott hőkezelés is okozhat problémát
A hőkezelést gyakran automatikusan pozitív folyamatként képzeljük el, pedig helytelen alkalmazása kockázatot jelenthet.
Megváltozhat a szemcseméret, a keménység, a szilárdság vagy a szívósság. Bizonyos anyagoknál nem kívánt kiválások jöhetnek létre. A munkadarab mérete is módosulhat, mert a maradó feszültségek leépülése közben alakváltozás következhet be.
Ez utóbbi különösen pontos csőgeometriánál fontos. Előfordulhat, hogy egy hajlított alkatrész hőkezelés előtt megfelel a mérettűrésnek, majd a feszültségek átrendeződése után kis mértékben megváltozik a szöge vagy végponti helyzete.
Ezért a végső méretellenőrzés időpontját is a gyártási sorrendhez kell igazítani.
Hőkezelés előtt vagy után történjen a megmunkálás?
Erre sincs minden esetre érvényes válasz. A gyártási sorrendet az határozza meg, milyen további műveletek következnek.
Ha a hőkezelés várhatóan kisebb geometriai változást okozhat, bizonyos precíziós megmunkálásokat célszerű lehet utána elvégezni. Más esetben a csatlakozófelületek, hegesztési élek vagy furatok kialakítása technológiai okból korábban szükséges.
A lényeg az, hogy a gyártási terv egységes folyamatként kezelje a hajlítást, a hegesztést, a hőkezelést és a végső megmunkálást.
Ha az egyes műveleteket egymástól függetlenül optimalizálják, könnyen előfordulhat, hogy az egyik lépés lerontja a korábban elért pontosságot vagy anyagtulajdonságot.
Hogyan ellenőrizhető a hőkezelés eredménye?
A megfelelő hőkezelés nem pusztán abból áll, hogy a munkadarabot egy kemencébe helyezik. A folyamat dokumentálásához fontos lehet a tényleges hőmérséklet, a felfűtési sebesség, a hőntartási idő és a lehűlési folyamat ellenőrzése.
A kész alkatrésznél az alkalmazástól függően méretellenőrzés, keménységvizsgálat vagy más anyagvizsgálat is indokolt lehet.
Kritikus termékeknél a hőkezelés nyomon követhetősége a teljes minőségbiztosítási dokumentáció része lehet. Ilyenkor nem elég az, hogy elméletileg megfelelő programot választottak. Igazolni kell, hogy a konkrét darab ténylegesen az előírt hőciklust kapta.
A döntés középpontjában mindig a végleges funkció áll
Egy csőelem hőkezelési igénye nem önmagából a hajlítás tényéből következik. A fontos kérdés az, hogy milyen állapotban kell lennie az alkatrésznek ahhoz, hogy a tervezett üzem során megfelelően viselkedjen.
Más követelmények vonatkozhatnak egy kis terhelésű szerkezeti csőre, egy hőcserélő elemre, egy magas hőmérsékleten működő vezetékre vagy egy nyomástartó berendezés részére.
Ezért a technológia kialakításánál együtt kell vizsgálni az anyagbizonyítványt, a gyártási folyamatot, a hajlítás mértékét, a további hegesztéseket és a végső üzemi környezetet.
Összegzés
A csőhajlítás után alkalmazott hőkezelés célja nem egyszerűen az, hogy az anyagot "kipihentesse". A feszültségcsökkentés és a normalizálás eltérő metallurgiai folyamat, eltérő célokkal és eltérő hatásokkal.
Feszültségcsökkentés akkor válhat indokolttá, ha a maradó feszültségek csökkentése az alkatrész méretstabilitása, további gyártása vagy üzemi viselkedése szempontjából szükséges. Normalizálás akkor kerülhet szóba, amikor a mikroszerkezet és a mechanikai tulajdonságok megfelelő állapotának kialakítása a cél.
A megfelelő eljárást mindig az adott anyag, geometria, alakítási technológia és műszaki előírás alapján kell meghatározni. A hőkezelés így nem automatikus utóművelet, hanem egy gondosan megtervezett gyártási folyamat egyik lehetséges eleme.